工业机械设备生产工艺流程及质量管控关键环节
📅 2026-10-06
🔖 上海耀展机械设备有限公司:工业机械设备,机械配件,设备维修,自动化设备,机械加工
在长三角制造业一线走访时,经常听到客户抱怨:同一批图纸,不同厂家交付的工业机械设备,装配精度能差出2-3个丝。问题往往不出在设计端,而是藏在工艺流程与质量管控的缝隙里。
工艺路线决定设备"基因"
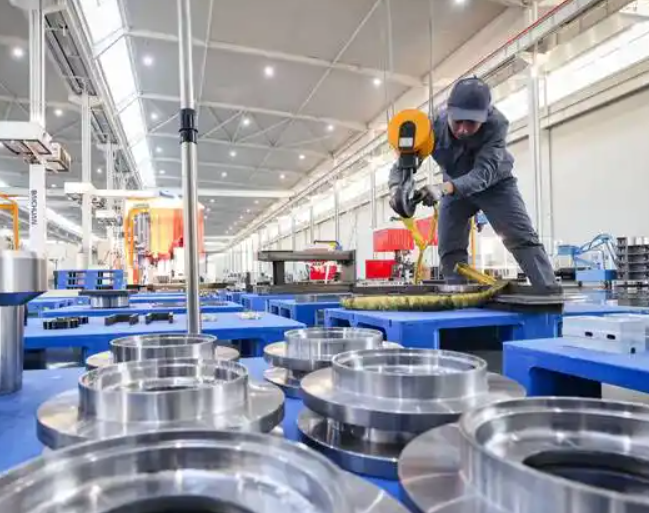
以自动化设备中的传动箱体为例,从毛坯到成品要经过粗铣、精铣、镗孔、热处理、磨削等十余道工序。每道工序的切削参数、装夹方式、刀具磨损补偿策略,都会在最终尺寸上留下烙印。上海耀展机械设备有限公司在承接机械加工订单时,会先做工艺可行性评审,把关键尺寸的CPK值提前算出来,而不是等成品检测时再"救火"。
质量管控的三个"卡点"
真正有效的管控不是终检全检,而是把资源压在三个节点上:
- 首件确认:换刀、换程序、换批次后必须做首件三坐标检测,数据存档可追溯;
- 过程巡检:每2小时抽检关键尺寸,用SPC控制图判断趋势,而不是等超差才停机;
- 终检分级:A类尺寸100%检测,B类尺寸按AQL抽样,避免过度检测拖慢交期。
这套逻辑在机械配件批量生产中尤其关键——一个轴承座的同轴度超差,整台设备运转时振动值可能翻倍。
维修与制造的质量逻辑差异
很多客户把设备维修当成"换件复位",其实维修的质量管控逻辑与新品制造完全不同。新品追求一致性,维修追求恢复性。比如主轴维修,除了更换轴承,还要检测轴颈圆度、预紧力、动平衡等级。上海耀展机械设备有限公司在维修环节引入激光对中仪和振动分析仪,把"装回去能转"升级为"装回去达到出厂精度"。
对比来看,制造端的质量成本曲线是"预防→鉴定→失败"递减,而维修端如果跳过检测直接装配,失败成本会呈指数级上升。建议制造企业在选择自动化设备供应商时,不妨实地看看对方的工艺文件是否受控、检测记录是否闭环——这比看样本册上的精度数字可靠得多。